
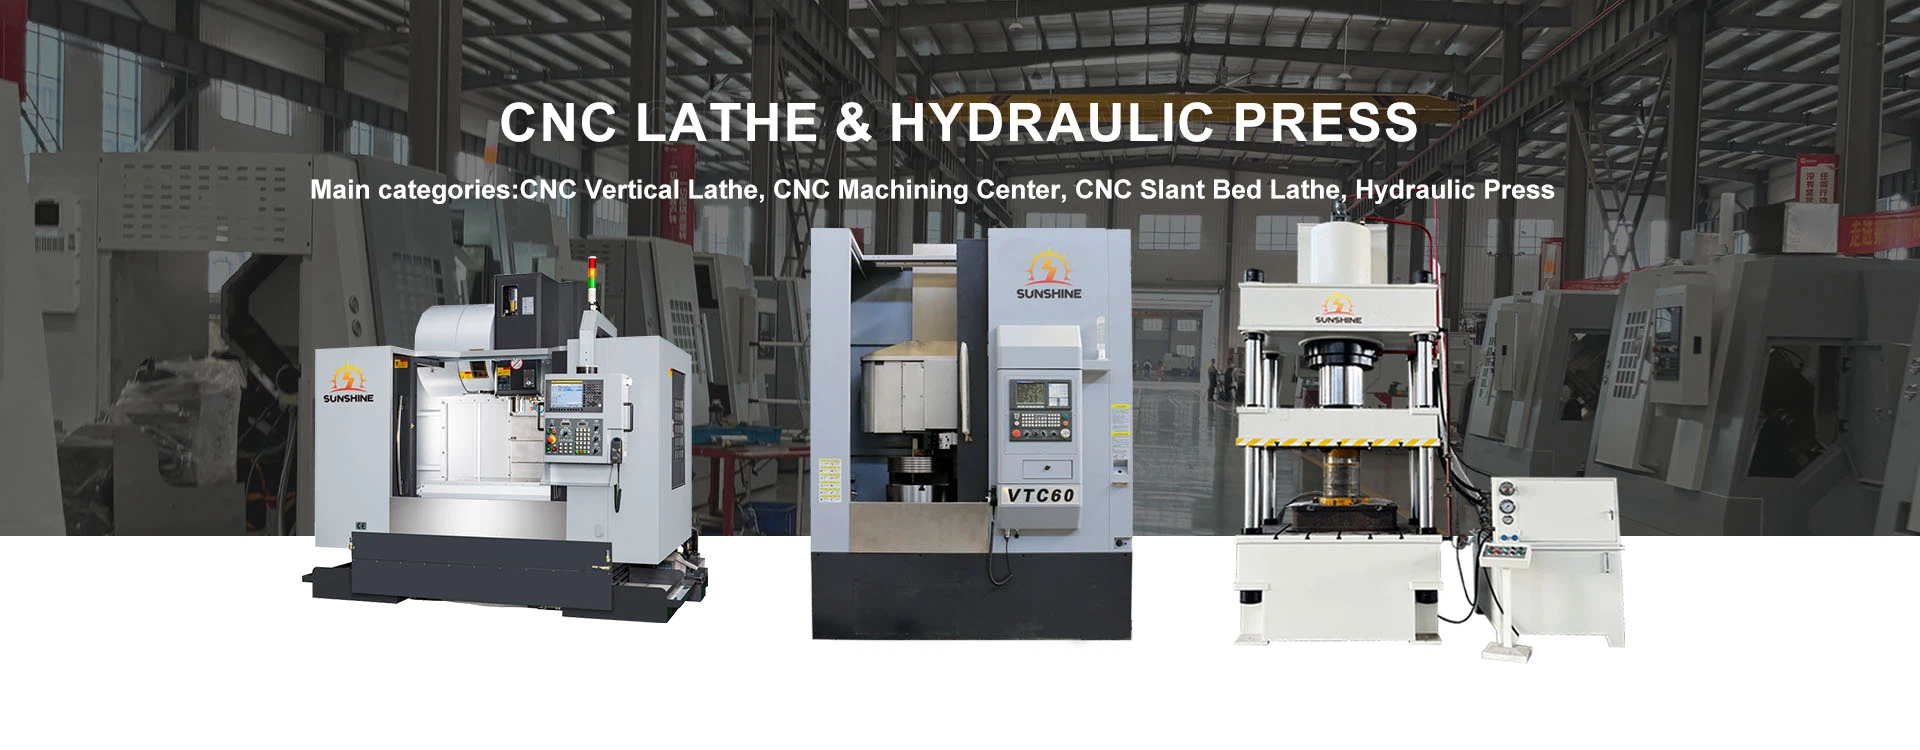

Vertikální soustruh CNC (vertikální soustruh CNC) je automatizované zařízení, které řídí proces pohybu a řezání strojních přístrojů prostřednictvím systému CNC . kombinuje vysoce přesné senzory a řídicí systémy s uzavřenou smyčkou pro dosažení přesnosti zpracování mikronů .
Mezi hlavní pracovní zásady patří:
1. CNC OVLÁDÁNÍ SYSTÉMU: Ovládací rotace vřetena, zdroj nástrojů, pohyb pracovního stolu a další akce prostřednictvím předvolebních programů .
2. Serva System Drive: Převeďte výsledky výpočtu zařízení CNC na mechanický pohyb, abyste zajistili přesnost zpracování .
3. Monitorování a zpětná vazba v reálném čase: Sledujte řezací sílu, teplotu a další parametry prostřednictvím senzorů pro optimalizaci procesu zpracování .
Kroky provozu a preventivní opatření
Počáteční příprava
1. Bezpečnostní inspekce:
** Noste zásoby ochrany před prací (pracovní oblečení, bezpečnostní přilby, ochranné boty) a dlouhé vlasy musí být vloženy do klobouku .
** Je přísně zakázáno pracovat s rukavicemi . Zkontrolujte, zda je Chuck klíč odstraněn a zda je rukojeť změny rychlosti ve správné poloze .
** Vyčistěte zbytky kolem stroje, abyste zajistili, že nedochází k zásahu do pohyblivých částí .
2. inspekce zařízení:
** Zkontrolujte, zda jsou hladina mazacího oleje, tlak zdroje vzduchu a hydraulický systém normální .
** Potvrďte, že zapojení elektrických komponent je pevné a není uvolněné nebo zkratované .
Proces spuštění
1. Sekvenční start:
** Zapněte hlavní napájecí zdroj stroje (380V) .
** Spusťte napájecí zdroj systému CNC (24V) a počkejte, až systém inicializuje .
** Uvolněte tlačítko nouzové zastavení a proveďte operaci nulového návratu (první +osa x a pak +z osa) .
2. testovací běh bez zatížení:
** Běh při nízké rychlosti po dobu 5-10 minuty, abyste potvrdili, že v zařízení není žádná abnormalita .
Provoz zpracování
1. Vstup a ladění programu:
** Zadejte program zpracování (ruční programování nebo automatické programování) a proveďte test suchého běhu .
** Po potvrzení, že program je správný, nainstalujte obrobek a nástroj a nastavte nástroj pro vytvoření souřadnicového systému obsluhy .
2. Monitorování zpracování:
** Je přísně zakázáno dotýkat se rotujících částí nebo měřit obrobku a k čištění železných čipů . je nutné speciální nástroje.
** Pravidelně kontrolujte velikost obrobku a nahraďte nástroj v čase, pokud se nosí .
Vypnutí a dokončení
1. Normální vypnutí:
** Zastavte zpracování, ukončete program a vypněte napájení systému .
** Počkejte 5 minut, než vypnete hlavní sílu (vyhněte se častému zapnutí a vypnutí) .
2. Čištění stránek:
** Odstraňte čipy, otřete stroj a vyplňte záznam předávání .
Specifikace bezpečnostní operace
Specifikace bezpečnostní operace
1. Kvalifikace personálu:
** Provozovatelé musí absolvovat profesionální školení, pořádat certifikát a být obeznámeni s výkonem a provozními postupy vybavení .
2. Operace Taboos:
** Je přísně zakázáno přetížit nástroj pro stroj a přenášet nástroje přes přenosovou část .
** Operátor nesmí během zpracování opustit příspěvek a stroj musí být zastaven, když nikdo není ve službě .
3. nouzová manipulace:
** V případě abnormální situace okamžitě stiskněte tlačítko „Emergency Stop“, nahlásit pro inspekci a údržbu a je přísně zakázáno pracovat s poruchami .
Denní údržba
Denní údržba
1. Mazací systém: Zkontrolujte hladinu mazacího oleje vodicí kolejnice a šroubu a přidejte nebo vyměňte mazací olej .
2. Čisticí práce: Čisté čipy a nečistoty, otřete povrch obráběcího přístroje a pracovní stůl .
3. Inspekce plynu a kapaliny: Potvrďte, že tlak zdroje vzduchu, hladina hydraulického oleje a tok chladicí kapaliny jsou normální .
Týdenní údržba
** Vyčistěte filtr elektrické skříně, aby se zabránilo akumulaci prachu .
Nepravidelná údržba
1. Zkontrolujte úroveň a kvalitu chladicí kapaliny a vyměňte nebo přidejte v čase .
2. Vyčistěte dopravník čipu a zkontrolujte opotřebení nástroje .
Pravidelná údržba (každých šest měsíců/rok)
1. Semi-Annual: Vyčistěte kuličkový šroub, obvod hydraulického oleje a vyměňte hydraulický olej .
2. Roční: Vyměňte mazací olej vřetena, dc servo motorového kartáče a zkontrolujte a upravte vodicí vodicí lištu .
Běžné chyby a metody odstraňování problémů
Běžné chyby a metody odstraňování problémů
| Fenomén poruchy | Možné příčiny | Řešení |
| Nestabilní rozměry zpracování | Vůle šroubu je příliš velká, opotřebení ložiska, vibrace vřetena | Upravte vůli šroubu, vyměňte ložisko a zkontrolujte instalaci vřetena |
| Nadměrná drsnost povrchu | Opotřebení nástroje, rezonance stroje, plíživý jev | Opravte nástroj, upravte úroveň stroje, optimalizujte chladicí vlnu |
| Nedostatečný tlak hydraulického systému | Únik hydraulického oleje, selhání čerpadla, blokování filtru oleje | Zkontrolujte těsnění potrubí, vyměňte hydraulický olej, vyčistěte olejový filtr |
| Selhání elektrického systému | Volné kabely, poškození komponent, alarm ovládacího panelu | Zkontrolujte kabeláž, vyměňte vadné komponenty a odstraňujte problémy podle pokynů |
| Opotřebení vodicí kolejnice vedoucí ke snížené přesnosti | Nedostatečné mazání, hromadění podání železa | Pravidelně vyčistěte vodicí kolejnice, přidejte mazací olej a upravte vůli |
Používejte CNC vertikální soustruhy správně a přísně dodržujte operační postupy, posilujte povědomí o bezpečnosti, kombinujte denní údržbu a prevenci poruch a zajistěte efektivní a stabilní provoz zařízení .
Provozovatelé by měli nadále zlepšovat své odborné dovednosti, přizpůsobit se trendu vertikálních soustruhů CNC k inteligenci a vysoké přesnosti a poskytovat vysoce kvalitní podporu zpracování pro moderní výrobu .